


Plaque en alliage de Niobium Hafnium C103 pour buse de pulvérisation de moteur de fusée|Fusion sous vide à résistance ultime au fluage
L'alliage niobium hafnium C103 est un matériau classique développé dans les années 1960 pour les chambres de poussée des moteurs de fusées liquides. Sa composition est Nb-10Hf-1Ti, et grâce à l'effet de renforcement de la solution solide de l'élément hafnium, il améliore considérablement la résistance au fluage à haute température tout en conservant une bonne aptitude au traitement. Ce matériau peut maintenir une intégrité structurelle au-dessus de 1 200 degrés et est parfaitement compatible avec les systèmes de revêtement à base de silicium. C'est toujours l'un des matériaux préférés pour les buses de refroidissement régénératif et les sections d'extension.
En tant que fournisseur de matériaux spécialisé profondément impliqué dans le domaine aérospatial, nous suivons strictement les spécifications du processus de matériaux aérospatiaux et fournissons des feuilles C103 aux performances stables spécifiquement pour les moteurs de fusée.
Description
Avantage principal : comparaison des performances de résistance au fluage
*Remarque : les données suivantes sont basées sur des tests d'endurance à 1 200 degrés/100 h*
| Élément de comparaison | Feuille d'alliage de niobium ordinaire | Carte Shaanxi Zhongheng Weichuang C103 |
| Quantité de déformation par fluage | >2.0% | <0.5% |
| Catégorie de croissance des grains | Niveau 3-4 | Niveau 1-2 |
| Force de liaison du revêtement | 25-35MPa | Supérieur ou égal à 50MPa |
Nous utilisons une technologie de laminage croisé multi-directionnel pour produire un flux de fibre uniforme vers la structure de la feuille. Cette structure peut empêcher efficacement le glissement des joints de grains à des températures élevées, contrôler la déformation par fluage à un niveau de pointe-dans l'industrie et garantir la stabilité de la surface de la buse et l'absence de déformation dans le canal de refroidissement pendant-le fonctionnement à long terme du moteur.
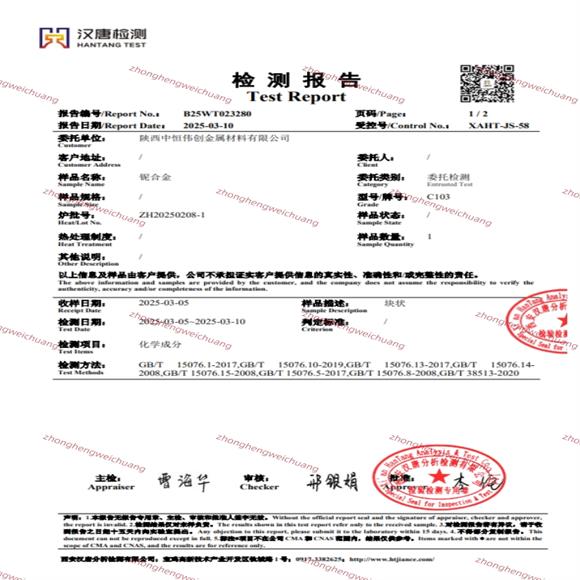
Affichage du rapport d'inspection qualité
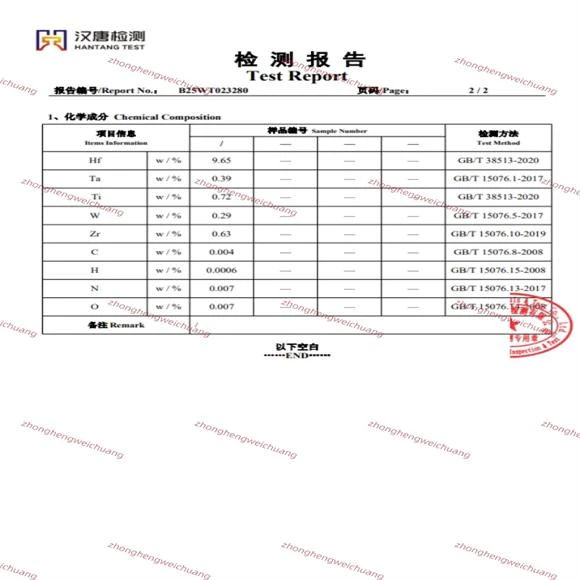
Affichage du rapport d'inspection qualité

Plaque C103 de fusion sous vide
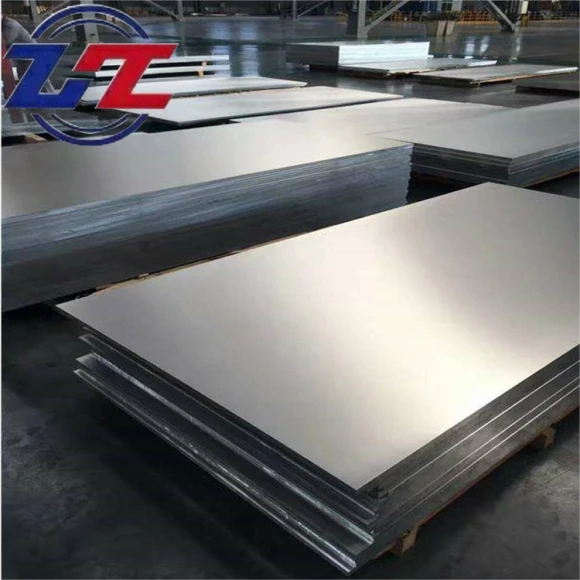
Carte C103 résistante au fluage

Diplôme d'industrie militaire
Directives d'utilisation et de protection
1. Points clés du processus de soudage
- La priorité doit être donnée au soudage par faisceau d'électrons sous vide, et la porosité du cordon de soudure doit être contrôlée dans une plage inférieure ou égale à 1,5 %.
- Sécher à 300 degrés pendant 2 heures avant de souder pour éviter les fissures induites par l'hydrogène
2. Traitement d'activation du revêtement
- Traitement de sablage : sélectionnez du corindon blanc de 120 mesh, avec une rugosité de surface contrôlée à Ra3,2-6,3 μm
- Formule de lavage acide : HF : HONO ∝ : H ₂ O=1 : 3 : 6 (rapport de volume), laisser tremper à température ambiante pendant 40 à 60 secondes
3. Inspection après service
- Il est recommandé d'effectuer un ressuage fluorescent après chaque tâche
- Focus sur les fissures de fatigue thermique au niveau de la gorge
Système de garantie de service
1. Collaboration technique
- Fournir des suggestions pour optimiser la structure des buses
- Bibliothèque de paramètres de conception de canaux de refroidissement partagés
2. Traçabilité de la qualité
- Chaque lot de matières est accompagné d'un dossier de traçabilité du numéro du four de fusion
- Fournir une vidéo de la traçabilité complète du processus, des matières premières aux produits finis
3. Intervention d'urgence
- Établir un canal spatial spécial et coordonner la livraison des matériaux dont nous avons un besoin urgent dans les 48 heures
- Fournir un support technique 7 × 24 heures sur 24 pendant la mission de lancement
FAQ
Q : Q : Comment garantir la cohérence des performances dans la production de masse ?
R : R : Nous utilisons un double processus de fusion sous vide (VAR+EB) pour garantir un écart d'uniformité inférieur ou égal à ± 0,3 % dans la composition, et chaque lot est soumis à un échantillonnage persistant à haute température-. Les données peuvent être incluses dans votre dossier fournisseur qualifié.
Q : Quelles sont les suggestions de traitement pour les buses irrégulières ?
R : Pour les surfaces complexes, nous recommandons d’utiliser une combinaison d’usinage électrochimique et de technologie de filage CNC, et nous pouvons fournir un accueil collaboratif des ressources de traitement.
Q : Quelle est la quantité minimum de commande ?
R : L'étape R&D prend en charge une commande minimum de 10 kg, tandis que l'étape de production de masse prévoit une capacité de production exclusive en fonction de vos besoins annuels.
Pourquoi nous choisir
- Réussite de l'examen des fournisseurs qualifiés du Groupe des sciences et technologies aérospatiales
- Fournir de manière cumulative des matériaux de base pour le moteur-fusée de type 17
- Établir une base de données de performances pour toute la plage de températures de -196 degrés à 1350 degrés
- Équipé d'un système de détection laser lié à 5 axes pour réaliser une surveillance en ligne de la précision de la surface
Bienvenue pour demander une collection de cas d’application typiques de moteurs et de packages de certification de matériaux !
E-mail:zhwctanbc103@163.com
étiquette à chaud: plaque en alliage de niobium et hafnium c103 pour buse de pulvérisation de moteur de fusée|fusion sous vide à résistance ultime au fluage, plaque en alliage de niobium et hafnium c103 de Chine pour buse de pulvérisation de moteur de fusée|fabricants, fournisseurs, usine de fusion sous vide à résistance ultime au fluage
Envoyez demande
Vous pourriez aussi aimer
-

Niobium hafnium alliage c103 feuille 17x17x500
-

Niobium Hafnium Alloy C103 Plaque 6 ~ 80
-

Plaque en alliage de niobium et de hafnium C103
-

Niobium hafnium spécial plaque C103 Plaque pour l'in...
-

Plaque C103 de Niobium Hafnium spécifique à l'aviation
-

Plaque C103 en alliage de niobium et hafnium sur mes...